O corte e marcação por rolos CNC é o seu gargalo?
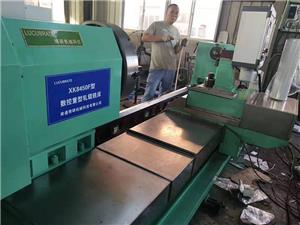
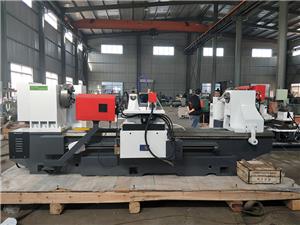
Ao percorrer qualquer oficina de fabricação de metal com alta variedade e baixo volume de produção, você provavelmente se deparará com a mesma cena: um operador curvado sobre uma estação de entalhe manual, paquímetro na mão, rabiscando linhas de marcação com um marcador. A pilha de sucata próxima conta a história: retalhos retorcidos, suportes mal perfurados e peças reprovadas na inspeção inicial. Se isso lhe parece familiar, você não está sozinho. O gargalo não é a habilidade da sua equipe, mas sim o processo.Máquinas CNC de entalhe e marcação de rolosSão projetadas para eliminar esse gargalo, combinando entalhe e marcação de precisão em uma única passagem automatizada. Mas será que a tecnologia realmente cumpre o que promete? Resumindo: sim — quando especificada e integrada corretamente. Este blog analisa os aspectos técnicos, os fatores de retorno sobre o investimento e as armadilhas a serem evitadas, para que você possa decidir se chegou a hora de aposentar a estação manual de vez.
Por que os métodos tradicionais de entalhe e marcação estão lhe custando mais do que você imagina
Vamos ser específicos. Os problemas nos processos convencionais de entalhe e marcação não se resumem apenas à velocidade — eles se propagam por toda a sua cadeia de produção. Aqui estão três cenários comuns entre fabricantes do mundo todo.
Problema 1: Qualidade inconsistente e retrabalho em lotes de alta mistura
Quando se produz 200 variantes diferentes de suportes por semana, o layout e o entalhe manuais introduzem variabilidade. A linha de marcação de um operador pode desviar-se 0,5 mm; uma matriz de entalhe pode desgastar-se de forma irregular. O resultado: peças que não encaixam, montagens que precisam ser forçadas e retrabalho que reduz a margem de lucro. Em uma oficina mecânica típica, taxas de retrabalho de 3 a 5% são comuns com métodos manuais, e cada peça retrabalhada pode custar de 2 a 3 vezes o tempo de usinagem original. Adicione o frete expresso para cumprir os prazos dos clientes, e o custo real dispara.
Ponto Crítico 2: Escassez de mão de obra qualificada e custos de treinamento
Encontrar operadores que consigam ler desenhos complexos, calcular tolerâncias de dobra e configurar uma entalhadora manual está cada vez mais difícil. Treinar um novo funcionário até atingir a proficiência geralmente leva de 6 a 12 meses. Durante esse período, as taxas de refugo aumentam drasticamente e os operadores mais experientes passam horas orientando outros em vez de produzir. Em regiões como a Europa Ocidental e a América do Norte, onde os maquinistas qualificados estão se aposentando mais rápido do que podem ser substituídos, essa fuga de conhecimento representa um risco estratégico.
Problema 3: Limite de produtividade e custos ocultos
A entalhe e marcação manuais são operações sequenciais. Um operador marca uma peça, move-a para a entalhadora, alinha-a, entalha e repete o processo. Para uma peça que requer quatro entalhes e seis marcas, o tempo de ciclo pode facilmente ultrapassar 5 minutos. Com uma taxa de mão de obra fixa de US$ 65/hora, isso representa mais de US$ 5 por peça apenas em mão de obra direta — antes de contabilizar o tempo de inatividade da máquina, a preparação do dispositivo de fixação e a inspeção. Quando o volume de pedidos flutua, esse custo fixo de mão de obra se torna um fator crítico para a margem de lucro.
Solução CNC para entalhe e marcação por rolos: Precisão em velocidade de produção
As máquinas CNC de entalhe e marcação por rolos resolvem esses problemas na sua origem. Ao integrar cabeçotes de entalhe servoacionados com unidades de marcação programáveis — tudo controlado por uma interface CNC — essas máquinas transformam uma sequência manual e propensa a erros em um fluxo de trabalho único e automatizado.
Como funciona: Visão geral técnica
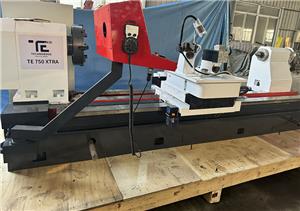
No coração do sistema está uma estrutura robusta que suporta uma cabeça de entalhe rotativa e uma cabeça de marcação, ambas montadas em guias lineares de precisão. A peça de trabalho é alimentada através de rolos servoacionados que prendem e posicionam o material com repetibilidade de ±0,05 mm. O controlador CNC lê um arquivo DXF ou coordenadas de entrada direta e, em seguida, executa os percursos de entalhe e marcação sem intervenção do operador. O entalhe é realizado por um conjunto de punção e matriz de aço ferramenta temperado, enquanto a marcação pode ser feita por riscagem, jato de tinta ou micropercussão — dependendo do material e dos requisitos de rastreabilidade. A ação de rolamento permite o processamento contínuo de bobinas ou chapas pré-cortadas, tornando-o ideal para produção de alta variedade.
Solução para o Problema 1: Elimine o Retrabalho com Precisão em Circuito Fechado
Ao eliminar o layout manual, a máquina elimina a variabilidade humana. Cada entalhe e marca é posicionado de acordo com o programa digital, com feedback de posição dos encoders garantindo que a primeira e a milésima peça sejam idênticas. Na prática, os clientes relatam taxas de retrabalho caindo de 4% para menos de 0,5%. Para uma oficina que produz 10.000 peças por mês, isso representa 350 peças a menos retrabalhadas — economizando milhares em mão de obra e materiais.
Solução para o segundo problema: Descomplicar a operação, não o resultado.
Com a usinagem CNC de entalhe e marcação, a função do operador passa de um trabalho especializado de layout para a operação da máquina. O tempo de treinamento é reduzido de meses para dias. A interface intuitiva da máquina e os algoritmos de aninhamento integrados permitem que até mesmo um funcionário recém-contratado carregue um programa e produza peças em conformidade. Isso não só mitiga a escassez de mão de obra, como também libera a equipe sênior para tarefas de maior valor agregado, como programação e garantia da qualidade.
Solução para o Ponto Crítico 3: Ultrapassar o Limite de Produtividade
Os tempos de ciclo diminuem drasticamente. Uma peça que levava 5 minutos para ser feita manualmente pode, muitas vezes, ser concluída em menos de 60 segundos — incluindo entalhes e marcações. O avanço contínuo permite o processamento constante, e as trocas de ferramentas são minimizadas por meio de sistemas de troca rápida. O resultado é um aumento de 3 a 5 vezes na produtividade sem a necessidade de aumentar o espaço físico ou os turnos. Além disso, o consumo de energia da máquina é otimizado; os servomotores consomem energia apenas quando estão em movimento, diferentemente das prensas hidráulicas que funcionam continuamente.
Comparação: Entalhe e marcação manual versus CNC
| Métrica | Entalhe e marcação manual | Entalhe e marcação por rolos CNC |
|---|---|---|
| Tempo de ciclo por peça (4 entalhes, 6 marcas) | 5 a 7 minutos | 45–90 segundos |
| Taxa de retrabalho | 3–5% | <0,5% |
| Habilidade do operador necessária | Alto nível (6 a 12 meses de treinamento) | Baixo (1 a 2 semanas de treinamento) |
| Tempo de preparação para nova peça | 15 a 30 minutos | 2–5 minutos (recordação do programa) |
| Resíduos de materiais | 2–4% | <1% |
Histórias de sucesso de clientes: resultados comprovados em diversas regiões
Os números contam a história, mas o contexto é fundamental. Aqui estão quatro exemplos de fabricantes que transformaram suas operações com a tecnologia de entalhe e marcação por rolos CNC — todos fornecidos pela NANTONG LUCUBRATE MACHINERY TECHNICAL LTD.
Caso 1: Heinrich Weber GmbH, Alemanha – Suportes Automotivos
A Heinrich Weber, fornecedora de segundo nível da indústria automotiva na Baviera, enfrentava um índice de retrabalho de 6% em uma família de 120 variantes de suportes. Após a instalação de uma máquina de entalhe e marcação CNC LUCUBRATE, o retrabalho caiu para 0,3% e o tempo de ciclo por peça diminuiu de 6,2 para 1,1 minutos. "A máquina se pagou em 14 meses apenas com a redução de sucata", afirma o gerente de produção Klaus Richter. "Nossos operadores agora se concentram em verificações de qualidade, e não no layout."
Caso 2: Precision Fab Inc., EUA – Componentes de HVAC
Sediada em Ohio, a Precision Fab produz conexões para dutos em lotes de apenas 25 peças. O entalhe manual era um gargalo, limitando a produção a 800 peças por turno. Com o sistema LUCUBRATE, eles agora atingem 2.400 peças por turno, e o tempo de configuração para novos perfis é inferior a 3 minutos. "Agora, fazemos orçamentos para trabalhos que antes recusávamos porque não conseguíamos competir em preço", observa a proprietária Sarah Jenkins. "A máquina nos deu uma vantagem competitiva."
Caso 3: Metalform Srl, Itália – Painéis Arquitetônicos
A Metalform, fabricante de painéis decorativos de aço inoxidável, precisava de marcação precisa para rastreabilidade. A marcação manual era inconsistente e lenta. A máquina LUCUBRATE com marcação por micropuncionamento reduziu o tempo de marcação em 80% e eliminou completamente os erros de marcação. "Nossos clientes exigem rastreabilidade completa em cada painel", afirma o Gerente de Qualidade, Marco Bianchi. "Agora podemos garantir isso e conquistamos contratos que exigem esse requisito."
Caso 4: Nordic Steel AB, Suécia – Enclausuramentos para Máquinas Pesadas
A Nordic Steel enfrentava uma taxa de refugo de 12% em gabinetes de aço de grande espessura devido a erros de entalhe manual. Após integrar uma máquina de entalhe e marcação por rolos CNC LUCUBRATE a uma linha de alimentação de bobinas, o refugo caiu para 0,8% e a utilização do material melhorou em 7%. "O retorno sobre o investimento foi inegável — recuperamos o investimento em 11 meses", afirma o Diretor de Operações, Erik Lund. "A confiabilidade da máquina é excepcional; não tivemos nenhuma parada não planejada em dois anos."
Aplicações e Parcerias: Onde a Precisão é Inegociável
As máquinas CNC de entalhe e marcação por rolos se destacam em aplicações onde precisão, velocidade e rastreabilidade convergem. Os principais setores incluem:
- Automotivo:Suportes, componentes do chassi e peças do sistema de escape onde a consistência dimensional é fundamental.
- HVAC:Conexões para dutos, flanges e suportes que exigem produção em grande volume e com baixa variedade.
- Metal arquitetônico:Painéis decorativos, revestimentos e grades onde a sinalização deve ser discreta, porém permanente.
- Maquinaria pesada:Invólucros, proteções e peças estruturais com materiais de espessura considerável.
- Invólucros elétricos:Placas traseiras e painéis de montagem onde a marcação indica a identificação dos componentes.
A NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. estabeleceu parcerias com os principais fabricantes de equipamentos para processamento de bobinas e fornecedores de materiais, garantindo uma integração perfeita às linhas de produção existentes. Por exemplo, nossas máquinas são compatíveis com os principais sistemas de alimentação de bobinas, permitindo que os fabricantes processem o material diretamente da bobina, eliminando etapas de corte e reduzindo ainda mais os custos. Essas parcerias não são apenas técnicas; elas são construídas sobre compromissos compartilhados com a qualidade e o tempo de atividade, com acordos de serviço conjuntos que garantem tempos de resposta inferiores a 24 horas na Europa e na América do Norte.
Perguntas frequentes: O que os engenheiros e gerentes de compras realmente perguntam
1. Quais materiais e espessuras a máquina consegue processar?
Nossos modelos padrão processam aço macio, aço inoxidável, alumínio e cobre com espessuras de 0,5 mm a 6 mm, dependendo das ferramentas. Para materiais mais espessos, oferecemos configurações reforçadas de até 12 mm. A força de entalhe é monitorada em tempo real para evitar sobrecarga da ferramenta, e a cabeça de marcação pode ser equipada com riscador, jato de tinta ou micropuncionamento para atender aos requisitos de acabamento superficial.
2. Como garantir a legibilidade da marcação após a formação e o revestimento?
A profundidade e o contraste da marcação são programáveis. Para peças que serão revestidas com pintura eletrostática a pó, recomendamos a marcação por micropuncionamento com uma profundidade de 0,1 a 0,2 mm, que permanece legível após o revestimento. Para aço inoxidável, a marcação por riscagem é geralmente preferida. Também oferecemos um sistema de visão opcional para verificar a qualidade da marcação em linha, garantindo 100% de rastreabilidade.
3. Qual é o cronograma típico de manutenção e a vida útil da ferramenta?
As ferramentas de entalhe são fabricadas em aço ferramenta temperado (HRC 60–62) e normalmente duram de 50.000 a 100.000 ciclos, dependendo do material. Recomendamos verificações diárias de lubrificação e inspeção semanal das arestas de corte das ferramentas. O sistema servo da máquina requer manutenção mínima — a calibração anual dos encoders é suficiente. O tempo médio entre falhas (MTBF) para todo o sistema é superior a 10.000 horas, com base em dados de campo.
4. A máquina pode ser integrada ao nosso sistema ERP/MES existente?
Sim. O controlador CNC suporta os protocolos OPC UA e Ethernet/IP, permitindo comunicação direta com sistemas ERP ou MES para download de ordens e relatórios de produção. Também fornecemos um kit de desenvolvimento de software (SDK) para integrações personalizadas. Diversos clientes implementaram a produção autônoma conectando a máquina ao seu sistema de planejamento.
5. Qual é o prazo de entrega e que tipo de suporte está disponível?
O prazo de entrega padrão é de 10 a 12 semanas a partir da confirmação do pedido, dependendo da configuração. Oferecemos instalação e treinamento no local do cliente, e nossa rede global de serviços garante a entrega de peças de reposição em até 48 horas na maioria das regiões. Para aplicações críticas, oferecemos diagnóstico remoto e pacotes de manutenção preditiva.
Conclusão: da condição de gargalo à inovação disruptiva
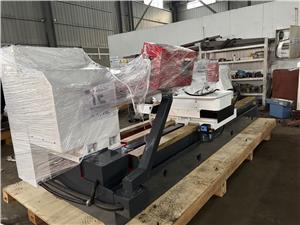
As evidências são claras: entalhe e marcação manuais são um desperdício silencioso de lucro. As máquinas CNC de entalhe e marcação por rolos da NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. oferecem um caminho comprovado para maior qualidade, custos mais baixos e maior agilidade. Seja no setor automotivo, de HVAC ou de metalurgia arquitetônica, a tecnologia está pronta — e o retorno sobre o investimento é inegável. Não deixe que uma estação de trabalho manual limite sua capacidade de produção.Baixe nosso relatório técnico.Para uma análise mais aprofundada das especificações da máquina e das estratégias de integração, ouEntre em contato com nossos engenheiros de vendas.Para discutirmos sua aplicação específica. Sua próxima vantagem competitiva pode estar a apenas um ciclo de ajuste de distância.