Por que tornos combinados CNC?
Você já observou um operador de torno correndo entre uma máquina de torneamento e uma fresadora, prendendo e soltando uma peça várias vezes, e se perguntou: "Por que uma única máquina não pode fazer tudo isso?" Essa é exatamente a pergunta que levou ao surgimento de...Tornos combinados CNC—máquinas que torneiam, fresam, furam e rosqueiam em uma única configuração. A resposta é simples: tornos combinados eliminam as ineficiências de múltiplas configurações, reduzem os prazos de entrega e oferecem maior precisão para peças complexas. Neste blog, exploraremos por que essas máquinas estão se tornando a espinha dorsal das oficinas de usinagem modernas, com base em problemas reais, soluções e histórias de clientes.
Pontos Críticos: Onde a Usinagem Tradicional Falha
Problema 1: O custo oculto de múltiplas configurações
Imagine uma oficina mecânica no Centro-Oeste americano produzindo manifolds hidráulicos. Cada peça requer torneamento, fresagem e furação. O operador carrega a peça em um torno, usina um lado, descarrega, fixa-a novamente em uma fresadora e repete o processo. Cada preparação adiciona de 30 a 45 minutos de tempo improdutivo. Para um lote de 500 peças, isso representa mais de 250 horas perdidas — o equivalente a US$ 15.000 em mão de obra a US$ 60/hora. Pior ainda, cada reposicionamento introduz erros de posicionamento, levando a taxas de refugo de até 8%. O custo oculto não é apenas o tempo; são os prazos perdidos e os pedidos repetidos perdidos.
Problema 2: Desvio de precisão e taxas de refugo
Na indústria aeroespacial, um fornecedor de segundo nível na Califórnia produzia suportes de alumínio com tolerâncias rigorosas de ±0,0005 polegadas. Após o torneamento, as peças eram transferidas para um centro de fresagem para ranhuramento. Essa transferência introduzia distorção térmica e tensão de fixação, causando erros de concentricidade de até 0,002 polegadas. As taxas de refugo subiram para 12% e o retrabalho adicionou 20% aos custos de produção. A causa principal? Múltiplas configurações e referenciamento inconsistente. A empresa precisava de uma maneira de manter uma única referência de referência durante todo o processo.
Problema 3: Escassez e ineficiência de mão de obra qualificada
Com a onda de aposentadorias atingindo o setor industrial, encontrar operadores de máquinas qualificados que dominem tanto tornos quanto fresadoras está cada vez mais difícil. Um fabricante alemão de implantes médicos relatou que os novos contratados levavam 6 meses para se tornarem proficientes em duas máquinas diferentes. Enquanto isso, os operadores experientes gastavam 40% do seu tempo com manuseio de peças e trocas de ferramentas entre máquinas. O resultado: a produtividade aumentou apenas 65%, com um aumento de 18% na produtividade após a aposentadoria. A empresa precisava de uma solução que simplificasse a operação e reduzisse a dependência de especialistas em múltiplas máquinas.
Soluções: Como os tornos combinados CNC redefinem a produtividade
Solução 1: Usinagem em uma única operação com integração de fresamento e torneamento
Tornos combinados CNCIntegrar as capacidades de torneamento e fresamento em uma única plataforma. Com uma cabeça de fresamento no eixo B e uma torre inferior, as peças podem ser concluídas em uma única configuração. Para a oficina de coletores hidráulicos, isso significou eliminar 3 das 4 configurações. O tempo de configuração caiu de 45 minutos para 12 minutos por peça. As taxas de refugo caíram para 1,5%, pois a peça nunca sai do eixo principal, mantendo uma única referência. A oficina agora produz 500 peças em 80 horas em vez de 250 — uma redução de 68% no prazo de entrega.
Solução 2: Estabilidade Térmica e Controle de Precisão
Para lidar com a variação de precisão, os tornos combinados contam com sistemas de compensação térmica e bases rígidas de ferro fundido. O fornecedor aeroespacial da Califórnia adotou um torno combinado com eixo Y e sub-eixo. O sistema de refrigeração de circuito fechado da máquina mantém a repetibilidade em ±0,0002 pol. Ao usinar a ranhura e o furo do suporte em uma única configuração, os erros de concentricidade caíram para 0,0003 pol. e as taxas de refugo diminuíram para 2%. A oficina agora atende às tolerâncias aeroespaciais sem operações secundárias, economizando US$ 120.000 anualmente em refugo e retrabalho.
Solução 3: Automação e CNC intuitivo
Os tornos combinados modernos vêm com interfaces CNC intuitivas e opções de automação, como alimentadores de barras e carregamento por robôs. O fabricante alemão de implantes médicos instalou um torno combinado com alimentador de barras integrado e um sistema de programação conversacional. Os novos operadores foram treinados em 2 semanas, em vez de 6 meses. A máquina funciona sem supervisão durante os turnos da noite, aumentando a utilização para 85%. Os custos de mão de obra por peça caíram 30% e a fábrica eliminou as horas extras.
Histórias de sucesso de clientes
Caso 1: Componentes Médicos de Precisão na Alemanha
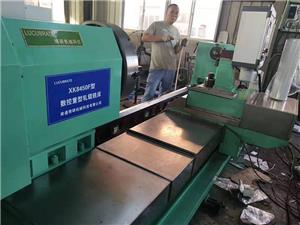
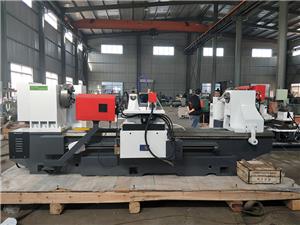
A MedTech Precision GmbH, sediada em Munique, produz parafusos ósseos de titânio. A empresa enfrentava um índice de refugo de 10% devido às múltiplas configurações do processo. Após investir em uma [informação faltante], a empresa resolveu o problema.Torno combinado CNCNa NANTONG LUCUBRATE MACHINERY TECHNICAL LTD., eles alcançaram uma taxa de refugo de 2% e reduziram o tempo de ciclo em 40%. "A capacidade de tornear, fresar e rosquear em uma única configuração revolucionou nossa qualidade", afirma o gerente de produção, Klaus Weber.
Caso 2: Suportes aeroespaciais nos EUA
A Aero Structures Inc., em Seattle, enfrentava um índice de refugo de 12% em suportes de alumínio. A empresa adquiriu um torno combinado com eixo Y e sub-eixo. O índice de refugo caiu para 1,8% e o prazo de entrega diminuiu de 10 para 4 dias. "Agora, fazemos orçamentos para trabalhos que antes recusávamos", afirma a CEO Linda Martinez.
Caso 3: Eixos automotivos no Japão
A Osaka Auto Parts Co. produzia eixos de transmissão com uma taxa de retrabalho de 15% devido a problemas de concentricidade. Um torno combinado com configuração de fuso duplo eliminou a segunda operação. O retrabalho caiu para 3% e a produtividade aumentou 25%. "A precisão e a confiabilidade são incomparáveis", observa o gerente de engenharia, Sato Tanaka.
Caso 4: Válvulas para Petróleo e Gás no Reino Unido
A Aberdeen Valve Solutions usinava corpos de válvulas em Inconel com longos tempos de ciclo. Um torno combinado com fresamento de alto torque reduziu o tempo de ciclo de 4 horas para 2,5 horas por peça. A vida útil da ferramenta aumentou em 20% devido à redução da vibração. "Reduzimos os custos em 30% e melhoramos a entrega", afirma o Diretor de Operações, Ian MacLeod.
Caso 5: Gabinetes eletrônicos na Coreia do Sul
A Seoul Electronics Fabrication produzia gabinetes de alumínio com frequentes alterações de design. Um torno combinado com troca rápida de ferramentas e programação conversacional reduziu o tempo de preparação de 2 horas para 20 minutos. O índice de refugo caiu de 8% para 2%. "Flexibilidade é fundamental no nosso mercado, e esta máquina proporciona isso", afirma o chefe de produção, Kim Min-jun.
Aplicações e Parcerias
Principais cenários de aplicação
Tornos combinados CNCDestacam-se em setores que exigem peças complexas e com múltiplas funcionalidades: implantes médicos, componentes aeroespaciais, peças de transmissão automotiva, válvulas para petróleo e gás e invólucros eletrônicos. São ideais para lotes de produção de pequeno a médio porte, onde o tempo de preparação é um fator determinante.
Parcerias com os principais compradores
A NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. estabeleceu parcerias de longo prazo com grandes compradores na Europa e na Ásia. Por exemplo, um fornecedor automotivo de nível 1 na Alemanha adquire 80% de seus tornos da Lucubrate, citando a confiabilidade e o suporte pós-venda. Da mesma forma, uma empresa aeroespacial americana padronizou o uso de máquinas Lucubrate em três fábricas, aproveitando sua precisão e disponibilidade.
FAQ: Respostas diretas para perguntas reais
P: Um torno combinado consegue trabalhar com peças pequenas e grandes?
R: Sim, com a configuração correta. Os modelos com diâmetro máximo de torneamento de 500 mm e capacidade para barras de 80 mm podem lidar com uma ampla gama de peças. Para peças maiores, considere um modelo reforçado com um furo de eixo maior.
P: Como o custo se compara ao de um torno e uma fresadora separados?
A: Um torno combinado normalmente custa de 20 a 30% a mais do que um torno comparável, mas elimina a necessidade de uma fresadora separada e reduz a mão de obra. A maioria das oficinas obtém retorno do investimento em 12 a 18 meses por meio da redução de preparações e refugo.
P: E quanto à manutenção e ao treinamento?
A: Os tornos combinados requerem manutenção semelhante à dos tornos CNC convencionais. O treinamento é simples com os modernos controles conversacionais. A Lucubrate oferece treinamento no local e suporte remoto 24 horas por dia, 7 dias por semana.
P: Posso automatizar um torno combinado?
A: Com certeza. Alimentadores de barras, carregadores de pórtico e células robotizadas são comuns. A automação aumenta a operação sem supervisão, especialmente para produção de alta variedade.
P: Como escolho a configuração correta?
A: Avalie o volume da peça, as operações necessárias (fresagem, furação, rosqueamento) e os tamanhos dos lotes. Consulte um engenheiro de vendas técnicas para especificar eixos, ferramentas e automação.
Conclusão: Sua vantagem competitiva começa aqui.
Tornos combinados CNCAs máquinas combinadas não são apenas equipamentos; são um investimento estratégico para superar os problemas de múltiplas configurações, desvios de precisão e escassez de mão de obra. Ao integrar torneamento e fresamento, as oficinas alcançam maior precisão, prazos de entrega mais curtos e custos reduzidos. Pronto para transformar sua produção? Entre em contato com nossos engenheiros de vendas na NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. para solicitar um white paper técnico ou agendar uma demonstração. Descubra como um torno combinado pode transformar seus desafios em vantagens competitivas.