
O que realmente está danificando suas ferramentas de torneamento?
Você está em pé ao lado da máquina, observando o passe de acabamento em um lote de componentes de Inconel 718. A pastilha deveria durar 45 minutos, mas já apresenta desgaste na face de folga após 20. Você a troca, esperando que a próxima tenha um desempenho melhor. Não tem. Ao final do turno, você descartou duas peças, perdeu o prazo de entrega e seu operador está frustrado. Esse cenário é muito comum em oficinas de alta variedade e baixo volume, e até mesmo em ambientes de produção em larga escala. O culpado? Raramente é a máquina ou o programador — são as próprias ferramentas de torneamento. Ou, mais precisamente, são as falhas ocultas na seleção de ferramentas, na consistência da qualidade e na engenharia de aplicação que transformam uma simples operação de torneamento em um pesadelo que drena o lucro. Neste blog, vamos revelar os verdadeiros motivos pelos quais suas ferramentas de torneamento estão falhando e como a NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. pode ajudar. está ajudando fabricantes em toda a Europa e América do Norte a reverter essa situação com ferramentas de engenharia de precisão e suporte aprofundado de aplicações. Vamos explorar esse assunto.
Problema 1: Desgaste prematuro da ferramenta e vida útil imprevisível da ferramenta
O desgaste da ferramenta é inevitável, mas o desgaste prematuro e imprevisível é sintoma de problemas mais profundos. Em muitas oficinas, os operadores relatam que um lote de pastilhas de um fornecedor funciona perfeitamente, enquanto o lote seguinte — mesma classe, mesmo revestimento — falha catastroficamente após algumas passagens. Essa inconsistência causa estragos no planejamento da produção. Não é possível confiar nos dados de vida útil da ferramenta, então ou se trocam as ferramentas com muita frequência (desperdiçando dinheiro e tempo) ou se as utilizam em excesso (correndo o risco de refugo e tempo de inatividade). O custo? Uma oficina de médio porte com 20 tornos CNC pode gastar US$ 3.000 extras por mês em trocas desnecessárias de pastilhas, além de outros US$ 8.000 em peças descartadas devido ao acabamento superficial ruim ou desvio dimensional. E isso antes de considerar as horas extras necessárias para compensar. As causas principais geralmente estão na variabilidade do substrato, na espessura inconsistente do revestimento ou na preparação inadequada das arestas — problemas comuns em ferramentas de baixo custo, mas que também podem afetar marcas premium quando o controle de qualidade falha.

Problema 2: Pesadelos no controle de lascas e defeitos no acabamento superficial
O controle inadequado de cavacos é mais do que um incômodo — é um risco à segurança e um fator que compromete a qualidade. Quando os cavacos não se quebram corretamente, podem se enrolar na ferramenta, causando quebras repentinas ou danificando a superfície da peça. Em aço inoxidável ou superligas resistentes ao calor, esse problema é ainda maior. Imagine usinar um corpo de válvula em aço inoxidável 316L: os cavacos se espalham, se emaranham no mandril e deixam arranhões profundos na superfície de vedação. A peça é descartada e o operador gasta 30 minutos limpando a sujeira. Multiplique isso por 50 peças por semana e você terá uma perda de produtividade e sucata de US$ 15.000 por mês. A solução não é apenas um quebra-cavacos "melhor" — é um quebra-cavacos precisamente dimensionado para sua taxa de avanço, profundidade de corte e material. Muitos fornecedores de ferramentas oferecem uma geometria genérica que falha em condições reais de usinagem.
Problema 3: Qualidade inconsistente entre lotes e fornecedores
As cadeias de suprimentos globais facilitaram a aquisição de ferramentas de diversos fornecedores, mas também introduziram um novo problema: a inconsistência. Um gerente de compras de um fornecedor alemão de primeiro nível para a indústria automotiva nos contou recentemente que estavam recebendo insertos de três fornecedores diferentes, todos alegando atender à mesma norma ISO. No entanto, os testes de dureza revelaram uma variação de 15% na dureza do substrato, resultando em vida útil imprevisível da ferramenta e ajustes frequentes na máquina. O efeito subsequente? Tempo de inatividade não planejado, taxas de defeito mais altas e uma equipe de qualidade frustrada. O custo dessa inconsistência é impressionante: um fabricante europeu estimou que 5% de seu orçamento anual para ferramentas era desperdiçado em testes e substituições, enquanto outros 10% eram perdidos em ineficiências de produção. A falta de rastreabilidade e consistência entre lotes é um problema silencioso na usinagem de alta precisão.
Soluções da NANTONG LUCUBRATE MACHINERY TECHNICAL LTD.
Na NANTONG LUCUBRATE MACHINERY TECHNICAL LTD., construímos nossa reputação eliminando esses pontos problemáticos por meio de uma combinação de fabricação avançada, rigoroso controle de qualidade e conhecimento especializado em engenharia de aplicação. Veja como abordamos cada desafio:
1. Fabricação de precisão para uma vida útil consistente da ferramenta
Nossas ferramentas de torneamento são produzidas com controle de tolerância submicrométrica na composição do substrato e na espessura do revestimento. Utilizamos um processo de revestimento PVD proprietário que garante uma espessura de camada uniforme dentro de ±0,5 μm em toda a pastilha. Essa consistência se traduz em uma vida útil previsível da ferramenta — tipicamente dentro de ±5% dos nossos dados publicados. Para uma oficina de usinagem, isso significa que você pode confiar nos números e planejar sua produção de acordo. Também oferecemos umGarantia de vida útil da ferramentaPrograma: se as nossas pastilhas não atingirem a vida útil especificada dentro de uma margem de 10%, iremos substituí-las gratuitamente.
2. Quebra-cavacos específicos para cada aplicação
Não acreditamos em soluções padronizadas. Nosso portfólio de quebra-cavacos inclui mais de 15 geometrias, cada uma otimizada para faixas específicas de velocidade de avanço e materiais de peças. Por exemplo, nossoLUCUBRATE® LF2O quebra-cavacos foi projetado para o acabamento de aço inoxidável a 0,1–0,2 mm/rev, produzindo cavacos curtos e controláveis mesmo em materiais pegajosos. Em testes de campo, os clientes relataram uma redução de 40% no tempo de inatividade relacionado a cavacos e uma melhoria de 25% no acabamento superficial (valores de Ra consistentemente abaixo de 0,8 μm).
3. Rastreabilidade de lotes e garantia da qualidade
Cada inserto que enviamos possui um código de lote exclusivo que nos permite rastrear os certificados de matéria-prima, os registros de revestimento e os relatórios de inspeção. Mantemos um histórico digital completo, desde o pó até o produto embalado. Essa rastreabilidade nos permite identificar e corrigir rapidamente qualquer desvio de qualidade. Além disso, realizamos inspeção de 100% nas dimensões críticas e na adesão do revestimento, garantindo que você receba apenas insertos que atendam às nossas rigorosas especificações. Para clientes que necessitam de PPAP ou aprovação de primeiro artigo, fornecemos documentação completa.
Histórias de sucesso de clientes
Não acredite apenas na nossa palavra. Veja como fabricantes como você se beneficiaram com nossas soluções:
Caso 1: Precision Machining Inc., Ohio, EUA
Este fornecedor aeroespacial enfrentava problemas com a vida útil inconsistente das ferramentas em componentes de turbina de Inconel 718. Eles estavam descartando 8% das peças devido ao acabamento superficial ruim e à quebra das ferramentas. Após a troca para o nosso aço LUCUBRATE® LN10 com quebra-cavacos LF2, eles obtiveram um aumento de 30% na vida útil das ferramentas e reduziram o refugo para 1,5%. "A consistência é notável", afirma Mike Reynolds, Gerente de Produção. "Agora planejamos nossas trocas de ferramentas com confiança, e nossos operadores adoram o controle de cavacos."
Caso 2: Metalltechnik Schmidt GmbH, Stuttgart, Alemanha
Este fornecedor de nível 1 da indústria automotiva enfrentava problemas de controle de cavacos em um eixo de aço inoxidável de alto volume. Cavacos fibrosos causavam 45 minutos de paralisação por turno. Recomendamos nossa classe LUCUBRATE® LM20 com face de corte polida sob medida e um quebra-cavacos específico para materiais dúcteis. O resultado: o tempo de inatividade relacionado a cavacos caiu 70% e o acabamento superficial melhorou de Ra 1,6 para Ra 0,6. "Nunca vimos uma melhoria tão drástica", comenta Klaus Schmidt, Diretor de Operações. "As ferramentas se pagaram em duas semanas."
Caso 3: Aero Precision Ltd., Sheffield, Reino Unido
Esta empresa de engenharia de precisão fornece componentes para motores a jato. Eles estavam enfrentando desgaste imprevisível das ferramentas em ligas de titânio, o que levava a ajustes frequentes nas máquinas e uma taxa de refugo de 12%. Nossa equipe técnica realizou uma auditoria completa da aplicação e recomendou uma liga personalizada com um revestimento PVD de alta resistência. A vida útil da ferramenta aumentou em 50% e o refugo caiu para 2%. "O suporte técnico da NANTONG LUCUBRATE foi excepcional", afirma Sarah Thompson, Gerente de Qualidade. "Eles não apenas nos venderam ferramentas; eles resolveram nosso problema."
Case 4: Fabricações Metálicas, São Paulo, Brazil
Esta oficina de usinagem geral estava adquirindo insertos de vários fornecedores e sofrendo com a qualidade inconsistente. Após consolidar o fornecimento para a nossa série LUCUBRATE®, eles reduziram o estoque de ferramentas em 20% e observaram um aumento de 15% na produtividade geral. "A consistência entre lotes é um divisor de águas", observa Carlos Oliveira, proprietário. "Não precisamos mais ficar na dúvida sobre nossas ferramentas."
Caso 5: Precision Components AB, Gotemburgo, Suécia
Este fabricante de válvulas hidráulicas enfrentava problemas com o controle de cavacos em aço inoxidável 316L, que causavam arranhões frequentes nas superfícies de vedação. Nosso quebra-cavacos LF2, combinado com uma superfície de inserto polida, eliminou o problema. A taxa de refugo caiu de 10% para 1% e o tempo de ciclo melhorou em 8%. "A melhoria no acabamento superficial foi imediata", afirma Anna Lindberg, Engenheira de Produção. "Nossos clientes notaram a diferença."
Aplicações e Parcerias
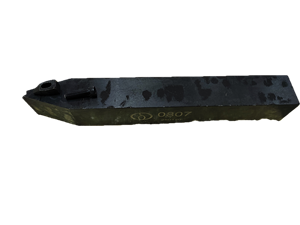
Nossas ferramentas de torneamento são utilizadas em uma ampla gama de setores, incluindo aeroespacial, automotivo, médico e de energia. Aplicações específicas incluem:
- Aeroespacial:Usinagem de discos de turbina, carcaças de motores e componentes de trem de pouso em Inconel, titânio e aços de alta resistência.
- Automotivo:Usinagem em larga escala de eixos de transmissão, discos de freio e componentes de direção.
- Médico:Usinagem de precisão de implantes ortopédicos e instrumentos cirúrgicos em aço inoxidável e ligas de cobalto-cromo.
- Energia:Usinagem de corpos de válvulas, componentes de bombas e ferramentas de perfuração em aços inoxidáveis duplex e ligas de níquel.
Temos orgulho de sermos parceiros de distribuidores e OEMs líderes em todo o mundo. Nossas ferramentas são especificadas por diversos fabricantes importantes dos setores aeroespacial e automotivo como a solução preferida para operações de torneamento críticas. Por exemplo, temos um acordo estratégico de fornecimento com um distribuidor europeu de primeira linha que atende a região DACH (Alemanha, Áustria e Suíça), e nossos insertos são utilizados na produção de componentes para uma renomada fabricante alemã de carros esportivos. Essas parcerias são construídas sobre nosso compromisso com a qualidade, a consistência e o suporte técnico.
Perguntas frequentes
P1: Como garantir uma vida útil consistente da ferramenta de lote para lote?
Controlamos cada etapa do processo de fabricação, da metalurgia do pó ao revestimento. Nossa produção de substratos utiliza dosagem automatizada com monitoramento de composição em tempo real. A espessura do revestimento é verificada por fluorescência de raios X em múltiplos pontos de cada inserto. Também retemos amostras de cada lote para testes destrutivos. Esses dados são vinculados ao código do lote, permitindo rastrear qualquer problema até sua origem. Nosso controle estatístico de processo (CEP) garante que os parâmetros-chave permaneçam dentro de ±3 sigma.
P2: Os seus quebra-cavacos conseguem realizar tanto o desbaste quanto o acabamento na mesma operação?
Embora ofereçamos quebra-cavacos otimizados para faixas de avanço específicas, também dispomos de geometrias versáteis, como o LF2, que apresentam bom desempenho tanto no desbaste quanto no acabamento de aços inoxidáveis. No entanto, para obter resultados ótimos, recomendamos selecionar um quebra-cavacos com base na operação predominante. Nossos engenheiros de aplicação podem ajudá-lo a escolher a geometria ideal para sua combinação específica de operações. Também oferecemos quebra-cavacos projetados sob medida para aplicações de alto volume.
Q3: Quais classes de aço você recomenda para usinagem de Inconel 718?
Para o Inconel 718, recomendamos a nossa classe LN10 (carboneto de grão fino com revestimento PVD) para acabamento e torneamento médio, e a nossa classe LN20 para desbaste mais pesado. A LN10 oferece excelente resistência ao desgaste e tenacidade de aresta, enquanto a LN20 proporciona melhor resistência ao choque térmico. Recomendamos também a utilização de um quebra-cavacos com ângulo de ataque positivo e uma ampla cavidade para cavacos, a fim de lidar com as elevadas forças de corte e o encruamento desta liga. Os nossos testes de campo demonstram que a LN10 pode atingir até 45 minutos de vida útil da ferramenta a uma velocidade de corte de 60 m/min.
Q4: Como vocês dão suporte aos clientes que estão migrando de outra marca?
Oferecemos um programa de conversão abrangente. Nossos engenheiros de aplicação analisarão seu processo atual, incluindo vida útil da ferramenta, tempo de ciclo e acabamento superficial. Em seguida, fornecemos uma proposta de teste com classes de acabamento e parâmetros de corte recomendados. Durante o período de teste, monitoramos o desempenho e fazemos os ajustes necessários. Também oferecemos treinamento para seus operadores, garantindo que eles aproveitem ao máximo nossas ferramentas. A maioria dos clientes observa um retorno positivo sobre o investimento (ROI) já no primeiro mês.
Q5: Qual é o prazo de entrega para ferramentas padrão e personalizadas?
Os itens de catálogo padrão geralmente são enviados em 5 a 7 dias úteis a partir do nosso armazém. Ferramentas personalizadas, incluindo geometrias e revestimentos especiais, têm um prazo de entrega de 4 a 6 semanas, dependendo da complexidade. Também oferecemos programas de estoque consignado para clientes de alto volume, garantindo que você nunca fique sem ferramentas essenciais.
Conclusão e Chamada à Ação
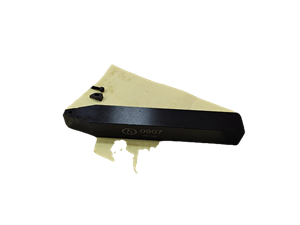
Suas ferramentas de torneamento não devem ser uma fonte de incerteza. Com a combinação certa de qualidade consistente, design específico para a aplicação e suporte especializado, você pode alcançar vida útil previsível da ferramenta, excelente controle de cavacos e acabamentos superficiais impecáveis — sempre. A NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. está comprometida em ajudá-lo a eliminar os custos ocultos da falha de ferramentas. Se você está pronto para assumir o controle de suas operações de torneamento, convidamos você a baixar nosso white paper técnico, “Otimizando o Desempenho de Torneamento em Ligas de Difícil Usinagem”, ou a entrar em contato com nossos engenheiros de vendas para uma consultoria personalizada. Vamos transformar seus desafios em oportunidades.



