
O que torna o entalhe CNC preciso?
O que torna o entalhe CNC preciso? Essa é uma pergunta que surge sempre que um fabricante se depara com um entalhe com uma diferença de alguns milésimos de polegada — ou pior, um lote inteiro com falhas de encaixe. A resposta curta: a precisão no entalhe CNC vem da combinação de um projeto de máquina robusto, ferramentas inteligentes, estabilidade térmica e um software que respeita o comportamento do material. Mas não vamos nos contentar com a resposta curta. Se você já viu um maçarico de plasma oscilar em uma placa de aço inoxidável de 12 mm ou ouviu uma prensa de puncionamento cortar uma chapa de alumínio de 6 mm, sabe que "precisão" é uma propriedade do sistema, não um número em uma ficha técnica.
Na NANTONG LUCUBRATE MACHINERY TECHNICAL LTD., passamos anos ouvindo fabricantes descreverem o momento em que um entalhe dá errado. A caixa de sucata enche, o soldador xinga e o prazo de entrega atrasa. Este blog explora esses momentos — os pontos problemáticos que custam caro de verdade — e explica como a moderna tecnologia de entalhe CNC os resolve. Analisaremos o desgaste da lâmina, a distorção térmica e a ineficiência de aninhamento, e então apresentaremos soluções, histórias reais de clientes e os detalhes técnicos que diferenciam um bom entalhe de um excelente. Seja você um engenheiro especificando uma nova máquina ou um gerente de compras comparando fornecedores, este é o estudo aprofundado que você estava procurando.

Problema 1: Desgaste da lâmina e qualidade inconsistente do fio.
Imagine uma oficina mecânica em Ohio produzindo cantoneiras de aço macio de calibre 16. O operador carrega uma bobina, configura o programa e aperta o botão de iniciar. Nas primeiras 500 peças, os entalhes ficam perfeitos — sem rebarbas, esquadrejados e prontos para a dobradeira. Por volta da peça 800, as bordas começam a rasgar. Na peça 1.200, o entalhe está visivelmente irregular e o encaixe na soldagem passou de "encaixe perfeito" para "martelo e grampo". O operador diminui a velocidade da máquina, mas isso apenas mascara o problema. Eventualmente, a lâmina é removida e a oficina perde quatro horas de produção, além do custo de uma nova ferramenta. Se isso acontecer semanalmente, o custo anual do desgaste da lâmina — incluindo tempo de inatividade, sucata e mão de obra — pode facilmente ultrapassar US$ 25.000 para uma única máquina.
A causa principal não é apenas o material da lâmina. É a combinação de folga inadequada, ângulos de afiação inconsistentes e a falta de uma estratégia de compensação de desgaste. Muitas oficinas tratam as lâminas como consumíveis sem monitorar a curva de desgaste, substituindo-as de forma reativa em vez de preditiva. O resultado é um perfil de qualidade irregular: peças boas, depois peças ruins e, novamente, peças boas após a troca da ferramenta. Para trabalhos de alta variedade e baixo volume, essa variabilidade é um pesadelo para o controle de qualidade.
Problema 2: Distorção térmica no entalhe de chapas grossas
A distorção térmica é a assassina silenciosa da precisão em entalhes a plasma e laser. Imagine uma oficina de fabricação em Sheffield, Reino Unido, cortando chapas de aço carbono de 20 mm para a conexão de uma viga estrutural. O operador posiciona quatro peças em uma chapa de 3 m x 1,5 m. A tocha de plasma corta o primeiro entalhe, depois o segundo e, por fim, o terceiro. Quando chega a hora de cortar o quarto entalhe, a chapa já está tão deformada que o controle de altura da tocha tem dificuldade em manter o afastamento. O ângulo do entalhe desvia em 1,5 graus e a distância entre o furo e a borda fica errada em 0,8 mm. As peças são rejeitadas e a oficina precisa cortar novamente a partir de uma nova chapa. A um custo de £ 120 por chapa, mais 45 minutos de tempo de máquina, isso representa uma perda de £ 200 por ocorrência — e acontece três vezes por semana.
A física por trás disso é simples: o aquecimento localizado cria um gradiente de temperatura, o que causa expansão diferencial. Em chapas grossas, o efeito de dissipação de calor do material faz com que a superfície superior se expanda mais do que a inferior, levando ao arqueamento. A maioria dos softwares CAM assume uma chapa plana, então o percurso da tocha é programado para uma geometria nominal que não existe mais. Sem compensação em tempo real ou um modelo térmico, o operador está fazendo suposições. E suposições em uma oficina mecânica são caras.
Problema 3: Encaixe ineficiente e desperdício de material
É no aninhamento que o dinheiro escapa silenciosamente. Considere uma oficina em Ontário, Canadá, que corta painéis de aço galvanizado de 1,2 mm para dutos de ar condicionado. O programador usa um algoritmo de aninhamento padrão que prioriza a quantidade de peças em detrimento da utilização do material. O resultado: 18% de refugo em cada chapa. O dono da oficina vê a pilha de refugo, mas não percebe que uma estratégia de aninhamento melhor — que leve em conta a geometria do entalhe e a direção da fibra — poderia reduzir o refugo para 9%. Em 500 chapas por mês a US$ 45 por chapa, isso representa uma economia de US$ 2.025 por mês, ou US$ 24.300 por ano. O problema não é apenas o custo do material; é o manuseio extra, o armazenamento de sobras e a oportunidade perdida de oferecer preços mais competitivos.
Pior ainda, muitos programas de aninhamento tratam os entalhes como simples retângulos, ignorando as limitações de ferramental da máquina. Uma prensa de puncionamento com capacidade de 30 toneladas não consegue fazer um entalhe de 50 mm x 50 mm em aço inoxidável de 6 mm sem uma ferramenta especial, mas o software não sabe disso. O operador força a ferramenta e corre o risco de danificá-la, ou edita o programa manualmente — adicionando 20 minutos por trabalho. São 20 minutos de mão de obra qualificada que poderiam ser gastos na preparação do próximo trabalho.
Solução 1: Compensação de ferramentas e desgaste para bordas consistentes
Para lidar com o desgaste das lâminas, o primeiro passo é migrar de uma gestão reativa para uma gestão preditiva de ferramentas. Na NANTONG LUCUBRATE MACHINERY TECHNICAL LTD., recomendamos uma abordagem em três partes: (1) usar um revestimento de ferramenta que corresponda ao material — TiAlN para aço inoxidável, DLC para alumínio — para prolongar a vida útil da lâmina em 30-50%; (2) implementar uma tabela de compensação de desgaste no CNC que ajuste a profundidade do curso com base no número de golpes, de modo que a profundidade do entalhe permaneça constante mesmo com o desgaste da lâmina; e (3) programar a afiação com base em uma curva de desgaste, e não em um calendário. Para a oficina mecânica de Ohio, isso significou trocar uma lâmina M2 padrão por uma lâmina de metalurgia do pó com revestimento de TiAlN e programar uma compensação de profundidade de 0,02 mm a cada 200 golpes. O resultado: a vida útil da lâmina aumentou de 1.200 peças para 3.500 peças e a taxa de refugo caiu de 8% para 1,5%. A economia anual foi de US$ 18.000 somente em lâminas, mais US$ 12.000 em sucata e mão de obra.
O detalhe técnico que importa: a folga. Para aço macio de calibre 16, a folga ideal é de 8 a 10% da espessura do material. Folga insuficiente causa cisalhamento secundário e rebarbas; folga excessiva causa rasgos nas bordas. Nossos engenheiros trabalham com os clientes para ajustar a folga ideal para cada tipo de material e fornecemos uma tabela de folga específica para o sistema de guia do cabeçote da máquina. Esta não é uma recomendação genérica — ela é calibrada de acordo com a rigidez da estrutura e a repetibilidade do avanço servo.
Solução 2: Compensação Térmica e Controle Adaptativo
Para a distorção térmica, a solução é uma combinação de hardware e software. No lado do hardware, utilizamos uma tocha refrigerada a água e um controle de altura em circuito fechado que monitora a temperatura da chapa no ponto de corte. No lado do software, incorporamos um modelo térmico que prevê a expansão com base na entrada de calor e na geometria da chapa. O CNC ajusta a compensação da largura do corte e o percurso da tocha em tempo real. Para a oficina de Sheffield, isso significou a atualização para uma máquina com mesa de água de 1.200 mm x 2.400 mm e um módulo de compensação térmica. O resultado: o desvio do ângulo de entalhe caiu de 1,5 graus para 0,2 graus, e a tolerância entre o furo e a borda se manteve em ±0,15 mm. A taxa de refugo para chapas grossas caiu de 12% para 2%. A oficina agora orça trabalhos com um prazo de entrega de 5 dias em vez de 7, porque não estão mais refazendo o corte das peças.
A chave é evitar complicar demais a interface do operador. O modelo térmico funciona em segundo plano; o operador vê um indicador simples de “compensação ativa”. Se a temperatura da chapa ultrapassar um limite predefinido, o CNC reduz automaticamente a velocidade de corte em 10% para limitar a entrada de calor. Esse controle adaptativo é especialmente valioso para materiais de alto valor agregado, como o aço inoxidável duplex, onde uma única chapa descartada pode custar US$ 500.
Solução 3: Software de aninhamento que entende de entalhes
A eficiência do aninhamento começa com um software que respeita as ferramentas da máquina e a direção da fibra do material. Nossa abordagem consiste em usar um algoritmo de aninhamento de forma real que considera a geometria do entalhe como uma restrição fundamental, e não como uma consideração posterior. Para a oficina de HVAC de Ontario, implementamos um módulo de aninhamento que agrupa as peças por espessura do material e direção da fibra, aplicando em seguida uma estratégia de corte em linha comum para entalhes que compartilham uma aresta. O resultado: a utilização do material melhorou de 82% para 91%, e a taxa de refugo caiu de 18% para 9%. A oficina também reduziu o tempo de programação em 15 minutos por trabalho, pois o software seleciona automaticamente a ferramenta correta para cada tamanho de entalhe.
Segue uma tabela comparativa que mostra o impacto dessas três soluções nos principais problemas:
| Ponto problemático | Antes (Típico) | Depois (Com Soluções) | Economia anual (exemplo) |
|---|---|---|---|
| Desgaste da lâmina e qualidade do fio | 1.200 peças por lâmina; 8% de refugo | 3.500 peças por lâmina; 1,5% de refugo | $ 30.000 |
| Distorção térmica | Desvio angular de 1,5°; 12% de refugo | Desvio de 0,2°; 2% de sucata | US$ 45.000 |
| Ineficiência de aninhamento | Taxa de utilização de 82%; taxa de refugo de 18%. | Taxa de utilização de 91%; taxa de refugo de 9%. | $ 24.300 |
Caso de Cliente 1: Precision Sheet Metal em Munique, Alemanha
Hans Weber administra uma oficina com 25 funcionários especializada em gabinetes de aço inoxidável para equipamentos médicos. Seu principal problema era o entalhe em aço inoxidável de 1,5 mm com uma prensa de puncionamento — as lâminas lascavam a cada 800 peças e a altura da rebarba era inconsistente, causando problemas de encaixe nas soldas a laser. Trabalhamos com Hans para migrar para uma máquina de entalhe CNC com curso servoacionado e revestimento da ferramenta projetado para aço inoxidável. Também implementamos uma mesa de compensação de desgaste que ajusta a profundidade do curso a cada 150 golpes. O resultado: a vida útil da lâmina aumentou para 2.800 peças, a altura da rebarba caiu de 0,15 mm para 0,05 mm e a taxa de refugo diminuiu de 6% para 0,8%. Hans afirma: “A máquina de entalhe se pagou em sete meses. Não precisamos mais agendar trocas de lâminas durante a produção e nossos soldadores não precisam retrabalhar as soldas.”
Caso de Cliente 2: Fabricação de Chapas Grossas em Houston, Texas
Maria Gonzalez gerencia uma divisão de fabricação que corta aço carbono de 25 mm para plataformas de petróleo. Sua mesa de plasma estava com problemas de distorção térmica — os entalhes para placas de reforço estavam saindo da tolerância e a taxa de retrabalho era de 15%. Instalamos uma mesa de água e um módulo de compensação térmica em sua máquina existente e treinamos seus operadores nas configurações de controle adaptativo. O resultado: o desvio do ângulo de entalhe caiu de 2 graus para 0,3 graus, a taxa de retrabalho caiu para 3% e o ciclo de trabalho da máquina aumentou em 20%, porque eles não precisavam mais parar para medir as peças novamente. Maria comenta: “Antes, considerávamos uma margem de refugo de 10% para cada placa. Agora, consideramos 2% e estamos ganhando projetos que antes perdíamos por causa do preço.”
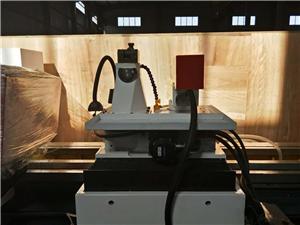
Caso de Cliente 3: Sistema de Dutos de HVAC em Toronto, Canadá
David Chen é dono de uma oficina de fabricação de dutos que processa 500 chapas de aço galvanizado de 1,2 mm por mês. Seu software de aninhamento estava gerando 18% de sucata, e ele editava os programas manualmente para evitar conflitos de entalhe. Introduzimos um módulo de aninhamento de formato real e um algoritmo de seleção de ferramentas que combina o tamanho do entalhe com as ferramentas de puncionamento disponíveis. O resultado: a utilização do material melhorou para 91%, a sucata caiu para 9% e o tempo de programação diminuiu em 20 minutos por trabalho. David afirma: “O software se pagou em quatro meses. Agora, estamos cotando projetos com preços 5% menores que os da concorrência e ainda obtendo uma margem de lucro melhor.”
Caso de Cliente 4: Suportes Aeroespaciais em Toulouse, França
Sophie Martin é engenheira de produção em uma fornecedora aeroespacial de segundo nível que realiza entalhes em suportes de titânio de 2 mm. Seu desafio era a qualidade das bordas — microfissuras causadas pelo cisalhamento estavam provocando falhas por fadiga nos testes. Recomendamos uma máquina de entalhe especializada com modo de corte fino e uma lâmina com borda polida. Também trabalhamos com sua equipe para otimizar a folga para 6% da espessura do material e implementar uma etapa de rebarbação pós-corte. O resultado: a incidência de microfissuras caiu de 12% para 0,5% e a vida útil dos suportes aumentou em 30%. Sophie observa: “Passamos na auditoria do cliente na primeira tentativa. O processo de entalhe agora é um processo especial controlado, e não uma variável.”
Caso de Cliente 5: Equipamentos de Construção em Brisbane, Austrália
Liam O'Connor administra uma oficina mecânica que entalha aço macio de 10 mm para caçambas de escavadeiras. Seu problema era a produtividade: a prensa de puncionamento era lenta em chapas grossas e as ferramentas quebravam a cada 400 peças. Propusemos uma máquina de entalhe CNC com força de puncionamento de 50 toneladas e um sistema de troca rápida de ferramentas. Também o ajudamos a estabelecer um cronograma de manutenção preventiva baseado na contagem de golpes. O resultado: a produtividade aumentou em 40%, a vida útil da ferramenta foi estendida para 1.500 peças e a eficiência geral do equipamento (OEE) da máquina passou de 62% para 78%. Liam afirma: "Agora estamos operando em dois turnos em vez de um, e não temos mais receio de aceitar trabalhos com chapas grossas que antes evitávamos."
Aplicações e Parcerias
O entalhe CNC é utilizado em uma ampla gama de indústrias, e cada aplicação apresenta seus próprios desafios de precisão.automotivoO entalhe é usado em componentes de chassis e suportes, onde a qualidade da borda afeta a vida útil à fadiga.HVAC, o entalhe cria as abas e flanges para a montagem dos dutos, e a utilização do material é crucial.construçãoO entalhe prepara vigas e colunas de aço para conexões aparafusadas, onde a distância entre o furo e a borda é uma exigência normativa.aeroespacialO entalhe é usado em suportes de titânio e alumínio, onde microfissuras são inaceitáveis.fabricação de eletrodomésticosOs entalhes formam os cantos dos painéis, e a altura da rebarba afeta a aderência da tinta.
A NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. estabeleceu parcerias com diversos compradores importantes nesses setores. Por exemplo, um distribuidor europeu de máquinas para chapas metálicas utiliza nossas máquinas de entalhe CNC para o mercado de reposição automotiva, destacando nossa capacidade de personalizar as ferramentas para aço de alta resistência. Um grupo de fabricação norte-americano padronizou o uso de nossas máquinas em sua divisão de HVAC devido à integração do software de aninhamento. E um fabricante australiano de equipamentos de construção confia em nossas máquinas de entalhe para sua linha de produção de caçambas, citando a rigidez da máquina e a agilidade do nosso suporte técnico. Essas parcerias são construídas sobre um compromisso compartilhado com a precisão — não apenas na máquina, mas também na documentação, no treinamento e no serviço pós-venda.
Perguntas frequentes: Cinco perguntas técnicas de engenheiros e gerentes de compras
1. Qual é a precisão típica de uma máquina de entalhe CNC e como ela se compara à de uma prensa de puncionamento?
Uma moderna máquina de entalhe CNC pode manter uma precisão de posição de entalhe de ±0,05 mm e uma precisão de ângulo de entalhe de ±0,1 graus, dependendo do material e da espessura. Uma prensa de puncionamento convencional normalmente mantém uma precisão de ±0,1 mm. A vantagem de uma máquina de entalhe dedicada é a rigidez da estrutura e o curso servoacionado, que reduz a deflexão sob carga. Para chapas grossas (acima de 6 mm), a diferença é mais acentuada porque a máquina de entalhe pode manter a folga sem a necessidade de calços.
2. Como lidar com a distorção térmica ao entalhar aço inoxidável espesso?
Utilizamos uma combinação de refrigeração a água e um modelo de compensação térmica. A mesa de água mantém a chapa a uma temperatura estável, e o CNC ajusta a compensação da largura do corte com base na temperatura medida da chapa. Para aço inoxidável de 20 mm, recomendamos uma velocidade de corte que limite a entrada de calor a 0,8 kJ/mm, e utilizamos nitrogênio como gás auxiliar para minimizar a oxidação. O resultado é um desvio do ângulo de entalhe inferior a 0,2 graus.
3. O software de aninhamento que vocês oferecem pode ser integrado ao nosso sistema ERP atual?
Sim. Nosso software de aninhamento suporta APIs abertas e formatos de arquivo padrão (DXF, DWG, STEP). Podemos integrá-lo à maioria dos sistemas ERP para extrair dados de pedidos e enviar os resultados do aninhamento. Para integrações personalizadas, fornecemos um kit de desenvolvimento de software (SDK) e suporte de engenharia. O objetivo é eliminar a entrada manual de dados e reduzir o tempo de programação.
4. Qual é o cronograma de manutenção das lâminas de entalhe e como sabemos quando afiá-las?
Recomendamos um cronograma baseado na curva de desgaste, em vez de um intervalo fixo. Para aço macio, afie a cada 2.000 a 3.000 golpes; para aço inoxidável, a cada 1.500 a 2.000 golpes. Nosso sistema CNC monitora a contagem de golpes e alerta o operador quando a lâmina atinge 80% de sua vida útil esperada. Também fornecemos um medidor de inspeção de lâminas que mede o desgaste do fio. O importante é afiar antes que o fio se desgaste, não depois.
5. Quais são os recursos de segurança incluídos para proteger os operadores durante o entalhe?
Nossas máquinas incluem uma cortina de luz que interrompe o avanço do pistão caso a mão do operador entre na zona de perigo, um controle bimanual para carregamento manual e uma cabine com portas intertravadas. O CNC também monitora a pressão hidráulica e a posição do pistão; se uma falha for detectada, a máquina entra em parada de segurança. Cumprimos as normas CE e ISO 13849-1 e fornecemos um documento de avaliação de riscos para cada instalação.
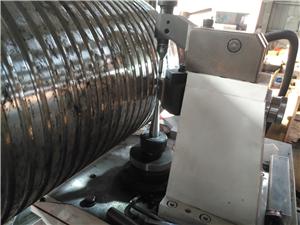
Conclusão e Chamada à Ação
A precisão no entalhe CNC não é uma característica isolada — é o resultado de ferramentas adequadas, gerenciamento térmico eficiente e um software que compreende a física do corte. Os problemas são reais: o desgaste da lâmina custa dinheiro, a distorção térmica custa tempo e o aninhamento ineficiente custa material. Mas as soluções são comprovadas. De Munique a Houston e Brisbane, os fabricantes estão alcançando taxas de refugo abaixo de 2%, vida útil da lâmina superior a 3.000 peças e utilização de material acima de 90%. Eles não fazem isso com mágica; fazem isso com a máquina certa, as configurações certas e o parceiro certo.
Se você está pronto para ir além das suposições, convidamos você a baixar nosso white paper técnico, “Entalhe CNC de Precisão: Um Guia para Ferramentas, Compensação Térmica e Aninhamento”. Ele inclui tabelas de folga detalhadas, modelos térmicos e estudos de caso. Ou, se preferir conversar, entre em contato com nossos engenheiros de vendas na NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. Analisaremos sua aplicação e recomendaremos uma configuração que atenda às suas metas de precisão — sem excesso de engenharia ou promessas exageradas.


