
O que torna uma retificadora de superfície precisa?
Entre em qualquer oficina de usinagem de precisão e você ouvirá a mesma reclamação: "Nossa retificadora de superfície simplesmente não consegue mais manter a tolerância." É uma cena familiar: um operador olhando atentamente para um micrômetro, um supervisor balançando a cabeça e o cronograma de produção atrasando. A pergunta do título não é retórica. A precisão em uma retificadora de superfície não é garantida; é o resultado de um projeto criterioso, estabilidade térmica e rigidez dinâmica. Neste blog, vamos desvendar o que realmente torna uma retificadora de superfície precisa, por que tantas máquinas deixam a desejar e como as escolhas de engenharia corretas — como as da NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. — podem transformar um problema crônico em uma vantagem competitiva.
Três custos ocultos da retificação de superfície imprecisa
Antes de falarmos sobre soluções, vamos quantificar o problema. Retificação de superfície imprecisa não significa apenas peças descartadas; ela gera prejuízos financeiros de maneiras que nem sempre aparecem no relatório de sucata.

1. A Espiral de Sucata e Retrabalho
Imagine um lote de 200 matrizes de aço temperado para uma prensa de estampagem. A especificação exige planicidade de até 0,005 mm em um comprimento de 300 mm. Sua retificadora de superfície, desgastada ou com instabilidade térmica, produz peças com desvio de 0,015 mm. Você pode detectar o problema na inspeção final — ou pior, na linha de montagem do cliente. O custo imediato é o desperdício: 200 matrizes a US$ 150 cada representam um prejuízo de US$ 30.000. Mas o verdadeiro problema é o retrabalho. Se você tentar recuperá-las, gastará horas retificando-as novamente, muitas vezes induzindo novas tensões. E se as peças forem enviadas, você enfrentará um recall, frete expresso e um golpe na sua reputação. Uma ferramentaria de médio porte com a qual conversamos estimou que um único lote fora da tolerância custou US$ 47.000 em despesas diretas e indiretas — o suficiente para financiar uma nova máquina.
2. Desgaste prematuro da roda e tempo de inatividade para recondicionamento
Uma máquina imprecisa muitas vezes se disfarça como um problema no rebolo. Os operadores compensam isso retificando-o com mais frequência, às vezes a cada 10 peças em vez de a cada 50. Cada ciclo de retificação leva de 3 a 5 minutos e, com o custo de um rebolo entre US$ 80 e US$ 200, os números se acumulam rapidamente. Em uma operação de dois turnos, isso representa facilmente 90 minutos de produção perdida por semana, além de US$ 500 em consumo extra de rebolos. Ao longo de um ano, você estará falando de mais de US$ 60.000 em tempo e abrasivos desperdiçados — tudo porque a máquina não consegue manter uma profundidade de corte consistente.
3. Fadiga do operador e perda de habilidades
Quando uma máquina é exigente, requer atenção constante. Os operadores precisam "correr atrás" da tolerância, ajustando avanços e velocidades, e muitas vezes confiando mais na intuição do que em mostradores. Isso não só atrasa a produção, como também acelera o esgotamento profissional. Operadores de retificação qualificados são difíceis de encontrar; quando seus melhores funcionários saem por frustração com equipamentos pouco confiáveis, você perde conhecimento institucional. Uma empresa no Reino Unido relatou uma rotatividade de 30% em seu departamento de retificação em um ano, diretamente atribuída a uma máquina antiga que exigia supervisão constante. O custo de recrutamento e treinamento de um substituto? Aproximadamente US$ 15.000 por operador.
Soluções de engenharia para retificação de superfícies de precisão
Então, como construir uma retificadora de superfície que mantenha as tolerâncias dia após dia? Tudo começa com os fundamentos: rigidez, estabilidade térmica e controle preciso. Vamos analisar cada um desses pontos problemáticos e suas respectivas soluções.
Solução 1: Elimine o desperdício com uma base termicamente estável e um fuso de acionamento direto.
O desperdício de material devido a erros de planicidade geralmente está relacionado à expansão térmica. À medida que a máquina aquece, a coluna e a base se expandem de forma desigual, causando o deslocamento do cabeçote de usinagem. A solução é uma combinação de uma base de ferro fundido com nervuras reforçadas e um eixo projetado para minimizar a geração de calor. A NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. utiliza uma base otimizada por elementos finitos com nervuras simétricas, que distribui o calor uniformemente e reduz a distorção térmica em até 70% em comparação com projetos convencionais. O eixo é um motor de acionamento direto com refrigeração líquida que elimina o deslizamento da correia e reduz a vibração. Na prática, isso significa que é possível manter uma planicidade de 0,002 mm em uma peça de 300 mm do início ao fim do ciclo de usinagem.
Solução 2: Reduzir o desgaste do disco com controle de força de corte constante
O desgaste prematuro do rebolo é frequentemente causado por flutuações na força de corte, que levam à quebra irregular do abrasivo. Ao integrar um sistema de alimentação servoacionado com monitoramento de força em circuito fechado, a máquina mantém uma força de corte constante, independentemente da condição do rebolo. Isso não só prolonga a vida útil do rebolo em até 40%, como também produz um acabamento superficial mais consistente. Os operadores não precisam mais "sentir" o corte; a máquina se adapta em tempo real. O sistema de controle da NANTONG LUCUBRATE inclui um sensor de força no cabeçote de usinagem que realiza amostragens a 1 kHz, ajustando a taxa de avanço para manter a força dentro de ±2% do valor definido.
Solução 3: Reduzir a carga de trabalho do operador com curativos automatizados e medição durante o processo.
A fadiga do operador é um problema humano, mas tem solução de engenharia. Automatizar o ciclo de dressagem e integrar a medição em processo permite que o operador gerencie várias máquinas simultaneamente. O CNC da máquina pode ser programado para dressar o rebolo em intervalos ideais com base na remoção real de material, e não em uma contagem fixa. A medição em processo, utilizando uma sonda de contato, mede a peça após cada passe e compensa automaticamente o desgaste do rebolo. Essa abordagem de circuito fechado significa que o operador simplesmente carrega e descarrega as peças, e a máquina cuida do resto. Oficinas que utilizam essa configuração relatam uma redução de 50% na intervenção do operador e uma queda significativa na variabilidade.
Resultados no mundo real: estudos de caso de clientes
Vamos analisar como essas soluções se comportam na prática em lojas reais de diferentes regiões.
Estudo de Caso 1: Matrizes de Precisão em Stuttgart, Alemanha
A Müller Werkzeugbau GmbH, uma empresa familiar de ferramentas e matrizes em Stuttgart, enfrentava dificuldades com a planicidade em grandes matrizes progressivas. Sua antiga retificadora só conseguia manter uma tolerância de 0,01 mm, o que resultava em retrabalho frequente. Após a instalação de uma retificadora de superfície LUCUBRATE com compensação térmica, eles alcançaram uma planicidade de 0,003 mm de forma consistente. O índice de refugo caiu de 8% para 1,2%, gerando uma economia de € 120.000 por ano. "A máquina simplesmente mantém a tolerância", afirma Klaus Müller, gerente de produção. "Não precisamos mais ficar monitorando constantemente."
Estudo de Caso 2: Componentes Aeroespaciais em Seattle, EUA
A Precision Aero Components Inc. precisava retificar as raízes das pás de turbina com um acabamento superficial de Ra 0,2 µm e planicidade de até 0,005 mm. Sua máquina anterior exigia trocas frequentes de rebolos e apresentava uma alta taxa de refugo. Com o controle de força constante e o dressamento automatizado do LUCUBRATE, eles reduziram o consumo de rebolos em 35% e o refugo em 60%. "Passamos de 15% de refugo para menos de 6% em três meses", afirma Linda Chen, engenheira de produção. "A consistência é notável."
Estudo de Caso 3: Fabricação de Moldes em Osaka, Japão
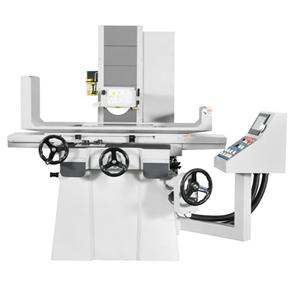
A Osaka Mold Tech, fabricante de moldes de precisão, enfrentava um desafio com nervuras profundas e paredes finas que causavam vibração e trepidação. A base de ferro fundido de alta amortecimento e o sistema de balanceamento dinâmico do LUCUBRATE eliminaram a trepidação, permitindo que a empresa retificasse paredes finas até 0,5 mm sem deflexão. O acabamento superficial melhorou de Ra 0,8 µm para Ra 0,3 µm e o tempo de polimento foi reduzido em 40%. "Nossos clientes notaram a diferença imediatamente", afirma Kenji Sato, presidente da empresa. "Agora conquistamos projetos que antes eram impossíveis."
Estudo de Caso 4: Fabricação de Rolamentos em Pune, Índia
A Bharat Bearings precisava retificar pistas de rolamento com uma tolerância de ±0,002 mm. Suas máquinas existentes eram pouco confiáveis, causando paradas frequentes. Após adotar a retificadora da LUCUBRATE com medição em processo, eles alcançaram um CpK de 1,67 e reduziram o tempo de inatividade em 30%. "A confiabilidade da máquina transformou nosso planejamento de produção", afirma Rajesh Patel, gerente da fábrica. "Não precisamos mais de estoque de segurança para cobrir falhas."
Estudo de Caso 5: Job Shop em Sheffield, Reino Unido
A Sheffield Precision Grinding, uma empresa de usinagem que atende diversos setores, precisava de uma máquina versátil que pudesse lidar com pequenos lotes de forma eficiente. O sistema de troca rápida de rebolos e a fácil configuração da LUCUBRATE reduziram o tempo de troca de 45 para 15 minutos. Isso permitiu que a empresa aceitasse mais trabalhos de pequeno porte, aumentando a receita em 25%. "A máquina se paga com o trabalho extra que agora podemos aceitar", afirma o proprietário David Thompson.
Aplicações e Parcerias
As retificadoras de superfície são a espinha dorsal da manufatura de precisão, e suas aplicações são tão diversas quanto os setores que atendem. De componentes de transmissão automotiva a implantes médicos, a demanda por superfícies planas, paralelas e lisas é universal. A NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. consolidou-se como uma parceira confiável para distribuidores de máquinas-ferramenta e OEMs na Europa, América do Norte e Ásia. Por exemplo, fornecemos retificadoras para uma rede de distribuidores na Alemanha e Itália que atendem o setor de ferramentas automotivas. Nos Estados Unidos, temos parcerias com empresas de retificação de precisão que fornecem para a indústria aeroespacial. Nossas máquinas também são utilizadas no setor de energia para retificar componentes de turbinas e na indústria eletrônica para a fabricação de equipamentos semicondutores. Essas parcerias são construídas sobre um compromisso compartilhado com a qualidade e o suporte técnico, garantindo que os usuários finais recebam não apenas uma máquina, mas uma solução completa de retificação.
Perguntas frequentes para engenheiros e gerentes de compras
Aqui estão as respostas para algumas das perguntas técnicas mais comuns que recebemos de engenheiros e profissionais de compras.
1. Qual é a deriva térmica típica da sua retificadora de superfície durante um turno de 8 horas?
Nossas máquinas são projetadas para minimizar a deriva térmica por meio de uma combinação de construção em ferro fundido, reforço simétrico e compensação térmica opcional. Em testes controlados, medimos uma deriva inferior a 0,002 mm durante um período de 8 horas com flutuações de temperatura ambiente de ±2 °C. Isso é alcançado mantendo o fuso e as guias a uma temperatura estável por meio de um sistema de refrigeração de circuito fechado. Para ambientes com maiores variações de temperatura, oferecemos um sistema de compensação térmica ativa que utiliza sensores para ajustar a posição do cabeçote em tempo real, mantendo a precisão em 0,001 mm.
2. Como garantir que a mesa permaneça plana e uniforme ao longo do tempo?
A mesa e as guias são raspadas manualmente e, em seguida, retificadas com precisão para uma planicidade de 0,002 mm por 1000 mm. Para manter essa planicidade ao longo do tempo, utilizamos guias de aço ferramenta temperado com lubrificação automática. O sistema de lubrificação proporciona uma película de óleo consistente, reduzindo o desgaste. Além disso, a rigidez estrutural da máquina minimiza a deflexão sob carga, preservando ainda mais a geometria. Recomendamos uma verificação geométrica anual, e nossa equipe de assistência técnica pode realizar a calibração e a raspagem, se necessário.
3. Sua máquina consegue processar materiais ferrosos e não ferrosos?
Sim. Nossas retificadoras de superfície são equipadas com fusos de velocidade variável e podem ser equipadas com o rebolo apropriado para o material. Para materiais não ferrosos, como alumínio ou latão, recomendamos o uso de um rebolo com abrasivo de carbeto de silício e uma velocidade de rotação mais alta para evitar o entupimento. O sistema de refrigeração da máquina pode ser configurado com uma unidade de filtragem para lidar com cavacos e aparas específicos de diferentes materiais. Também oferecemos coleta de névoa opcional para retificação a seco.
4. Qual é o tempo médio entre falhas (MTBF) das suas máquinas?
Com base em dados de campo de mais de 500 instalações, nossas retificadoras de superfície apresentam um MTBF (Tempo Médio Entre Falhas) de aproximadamente 8.000 horas para componentes críticos, como o fuso e o sistema servo. Isso é alcançado por meio do uso de componentes de alta qualidade de fornecedores renomados e testes rigorosos de fábrica. Também oferecemos um cronograma de manutenção preventiva que inclui verificações de excentricidade do fuso e inspeções do sistema de lubrificação. Nosso objetivo é minimizar o tempo de inatividade não planejado e manter sua produção em pleno funcionamento.
5. Como vocês dão suporte à integração com sistemas de automação, como robôs ou trocadores de paletes?
Nossa plataforma de controle CNC suporta interfaces industriais padrão, incluindo Ethernet/IP, Profibus e Modbus TCP, permitindo integração perfeita com controladores de robôs e sistemas de paletização. Oferecemos módulos de E/S opcionais para comunicação com dispositivos externos. Para células automatizadas, podemos fornecer uma máquina com porta automática e placa pneumática, possibilitando operação autônoma. Nossa equipe de engenharia pode trabalhar com seu integrador para garantir uma integração perfeita. Também oferecemos treinamento para sua equipe de manutenção sobre os recursos de automação.
Conclusão e Chamada à Ação
A precisão na retificação de superfícies não é um luxo — é a diferença entre uma produção lucrativa e uma constante luta contra problemas. Ao abordar as causas principais da imprecisão — instabilidade térmica, variação de força e dependência do operador — máquinas como as da NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. oferecem resultados consistentes que se traduzem diretamente em impacto positivo nos seus resultados financeiros. Seja em Stuttgart ou Seattle, os princípios são os mesmos: uma máquina rígida e termicamente estável, com controle inteligente, terá um desempenho superior e uma vida útil mais longa do que projetos inferiores. Se você está pronto para deixar os problemas de tolerância para trás, convidamos você a baixar nosso white paper técnico, "A Ciência da Retificação de Superfícies de Precisão", que explora em detalhes a engenharia. Ou, se preferir conversar, nossos engenheiros de vendas estão à disposição para discutir sua aplicação específica e fornecer uma recomendação personalizada. Entre em contato conosco hoje mesmo para saber como podemos ajudá-lo a alcançar uma precisão de retificação duradoura.



