
Seu torno está preparado para peças de 50 toneladas?
Imagine um eixo forjado de 45 toneladas, aproximadamente o peso de uma carreta carregada, girando a 200 rpm em um torno. Um pequeno desalinhamento, um erro de cálculo na expansão térmica, e você não estará apenas descartando uma peça de US$ 250.000 — estará arriscando uma falha catastrófica que pode atrasar sua fábrica em meses. Se você já prendeu a respiração durante uma operação de torneamento pesado, saiba que não está sozinho. A pergunta do título não é retórica; é uma realidade diária para indústrias que usinam componentes gigantescos para aplicações nos setores de energia, mineração e naval.
Em resumo? A maioria dos tornos CNC padrão não está preparada. Eles não possuem a rigidez estrutural, a estabilidade térmica e o torque do fuso necessários para usinar peças com mais de 10 toneladas de forma confiável. Mas uma nova classe de tornos CNC de alta resistência — exemplificada pela engenharia da NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. — está mudando esse cenário. Essas máquinas são construídas desde o início para tornear peças de 50 toneladas com precisão repetível e tempo de inatividade mínimo. Neste blog, exploraremos os principais desafios que tornam a usinagem de peças pesadas tão complexa, como as soluções modernas os resolvem e evidências práticas de empresas que já deram esse salto. Seja você um engenheiro especificando um novo torno ou um gerente de compras avaliando o retorno sobre o investimento, esta análise detalhada lhe dará a clareza técnica necessária.

Problema 1: Deflexão e vibração estrutural — O custo oculto da vibração.
Ao montar uma peça de 30 toneladas em um torno, a base da máquina sofre momentos de flexão que podem ultrapassar 100 toneladas-metro. Bases de ferro fundido padrão, mesmo as com nervuras reforçadas, sofrem deflexão sob tais cargas. Essa deflexão leva à vibração, ou trepidação, que se manifesta como acabamento superficial ruim, desgaste acelerado da ferramenta e imprecisão dimensional. Em um caso, um fabricante europeu de equipamentos para o setor de energia estava torneando um eixo de turbina de 28 toneladas em um torno pesado convencional. A trepidação era tão severa que eles tiveram que reduzir a velocidade de corte em 40%, estendendo um trabalho de 20 horas para 34 horas. Pior ainda, o acabamento superficial exigiu uma operação adicional de retificação, que acrescentou US$ 15.000 por peça. Ao longo de um ano, isso representa quase US$ 500.000 em custos extras — e o risco de uma falha por fadiga em campo.
A causa principal não é apenas a deflexão estática, mas também a rigidez dinâmica. Em certas velocidades do fuso, a frequência natural do sistema máquina-peça se alinha com as forças de corte, causando ressonância. A maioria dos fabricantes de tornos resolve isso com bases maciças, mas a massa por si só não basta. É necessário amortecimento e um projeto que eleve as frequências naturais acima da faixa de operação.
Problema 2: Expansão térmica e falha do rolamento do eixo
A usinagem de peças pesadas gera um calor enorme — não apenas na aresta de corte, mas também nos rolamentos do fuso e na caixa de engrenagens. Uma peça de 50 toneladas atua como um dissipador de calor, mas os gradientes térmicos na estrutura da máquina podem causar expansão desigual. Por exemplo, um fornecedor de equipamentos de mineração na Austrália estava usinando cones de britador de 40 toneladas. Após 6 horas de corte contínuo, o fuso expandiu-se axialmente em 0,15 mm, comprometendo a tolerância em uma face de 2 metros de diâmetro. Eles tiveram que descartar duas peças antes de descobrir o padrão de deriva térmica. Cada cone descartado custou US$ 80.000 em material e tempo de máquina perdido.
Os rolamentos do fuso são outro ponto fraco. Os rolamentos de rolos cilíndricos padrão podem suportar cargas radiais, mas a usinagem pesada também impõe cargas axiais durante o faceamento e o perfilamento. Rolamentos que não são projetados para cargas combinadas falham prematuramente. Um estaleiro na Coreia do Sul relatou falhas de rolamentos a cada 4.000 horas em seu torno pesado, custando US$ 50.000 por substituição, além de 5 dias de inatividade. O custo oculto? Atrasos na entrega de um contrato naval, resultando em cláusulas de penalidade.
Problema 3: Controle de chips e segurança do operador
A usinagem com altas taxas de remoção de material produz cavacos longos e fibrosos que podem se enroscar na peça, danificar a ferramenta ou ferir o operador. Em operações pesadas, a carga de cavacos por revolução pode ser de 2 mm ou mais, gerando cavacos quentes e pesados. Um fabricante americano de equipamentos para petróleo e gás estava usinando corpos de válvulas de 20 toneladas em Inconel 625. Os cavacos eram tão resistentes que se enrolavam no mandril, exigindo intervenção manual a cada 15 minutos. Isso não só reduziu a produtividade em 30%, como também representou um sério risco à segurança — um operador sofreu um corte grave quando um acúmulo de cavacos se formou e se soltou repentinamente.
Além disso, o acúmulo de cavacos pode causar danos térmicos à superfície da peça, levando à fissuração por corrosão sob tensão em serviço. Para componentes críticos, como corpos de válvulas, isso é inaceitável.
Solução 1: Projeto de leito monolítico com amortecimento de vibrações
Para combater a deflexão e a vibração, a NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. utiliza uma base monolítica fundida em ferro fundido meehanite de alta qualidade, com uma espessura de parede de 250 mm e nervuras internas dispostas em um padrão alveolar. Este projeto aumenta a rigidez estática em 40% em comparação com as bases convencionais. Mas, mais importante ainda, a base é preenchida com um material de amortecimento de concreto polimérico que absorve as vibrações. O resultado é uma rigidez dinâmica que mantém as frequências naturais acima de 70 Hz, bem além das frequências típicas de passagem dos dentes em torneamento pesado.
Na prática, isso significa que você pode fazer cortes mais profundos sem vibração. Para o fabricante europeu de equipamentos de energia mencionado anteriormente, a mudança para um torno pesado Lucubrate eliminou a necessidade da operação de retificação e reduziu o tempo de ciclo em 25%. O acabamento superficial melhorou de Ra 3,2 μm para Ra 1,6 μm, atendendo à especificação diretamente da torneagem.
Solução 2: Compensação Térmica e Projeto Robusto do Eixo
O controle da expansão térmica é realizado por meio de uma combinação de projeto e compensação ativa. O cabeçote é isolado da base por meio de quebras térmicas, e o fuso é suportado por rolamentos de rolos cilíndricos de dupla carreira com uma pré-carga que acomoda cargas radiais e axiais. Além disso, a Lucubrate integra sensores de temperatura em pontos críticos — rolamento frontal do fuso, caixa de engrenagens e base — e utiliza um algoritmo de compensação CNC que ajusta os offsets da ferramenta em tempo real com base em modelos térmicos.
Para o fornecedor australiano de equipamentos de mineração, isso significou que eles poderiam manter uma precisão de ±0,05 mm em uma face de 2 metros de diâmetro durante um ciclo de usinagem de 8 horas. As taxas de refugo caíram de 8% para zero, economizando US$ 160.000 por ano somente nessa peça. Os rolamentos do fuso, com vida útil estimada em 20.000 horas sob carga pesada, reduziram significativamente o tempo de inatividade e os custos de manutenção.
Solução 3: Refrigeração de Alta Pressão e Gerenciamento de Chips
O controle eficaz de cavacos é alcançado por meio de refrigeração de alta pressão (70 bar) direcionada precisamente para a zona de corte, combinada com um transportador de cavacos projetado para cavacos pesados e emaranhados. A solução da Lucubrate inclui um bico de refrigeração programável que acompanha a trajetória da ferramenta, garantindo resfriamento e evacuação de cavacos ideais. Para a fabricante americana de petróleo e gás, isso reduziu a intervenção manual de a cada 15 minutos para uma vez por turno, aumentando a produtividade em 35% e eliminando incidentes de segurança relacionados ao emaranhamento de cavacos.
Além disso, o sistema de refrigeração inclui uma unidade de filtragem que remove partículas de até 20 mícrons, evitando a recirculação de cavacos que poderiam danificar o acabamento da superfície.
Histórias de sucesso de clientes
1. EnerTech Solutions, Alemanha– Este fabricante de eixos de turbina para usinas de energia enfrentava problemas com vibrações em um eixo de 30 toneladas. Após instalar um torno Lucubrate HDT-500, eles conseguiram uma redução de 30% no tempo de ciclo e eliminaram uma operação secundária de retificação. "A rigidez da máquina é excepcional — agora podemos fazer cortes em profundidade total sem qualquer vibração", disse Klaus Meier, Gerente de Produção. Economia anual: € 450.000.
2. MinPro Equipment, AustráliaEspecializada em cones britadores para a indústria de mineração, a MinPro enfrentava problemas de deriva térmica em seu antigo torno. Com o sistema de compensação térmica da Lucubrate, agora eles mantêm uma precisão de ±0,05 mm em faces de 2 metros. "Passamos de descartar duas peças por mês para zero", relatou Sarah Thompson, Diretora de Operações. A redução do descarte gerou uma economia de US$ 1,2 milhão por ano.
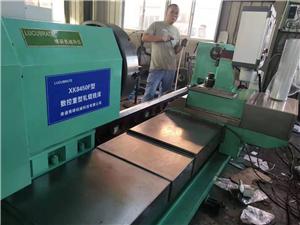
3. Gulf Coast Marine, EUA– Este estaleiro produzia eixos de hélice de 25 toneladas em aço inoxidável duplex. A vida útil das ferramentas era imprevisível e o controle de cavacos, um verdadeiro pesadelo. O sistema de refrigeração de alta pressão e as ferramentas otimizadas da Lucubrate aumentaram a vida útil das ferramentas em 50% e reduziram o tempo de usinagem em 20%. "O gerenciamento de cavacos é revolucionário — não precisamos mais parar para limpar ninhos de pássaros", disse Mike Johnson, chefe de oficina. Ganho anual de produtividade: US$ 300.000.
4. Nordic Heavy Industries, Noruega– Produzindo eixos principais de turbinas eólicas de 40 toneladas, esta empresa precisava melhorar o acabamento superficial para reduzir o risco de falhas por fadiga. O torno da Lucubrate com amortecimento de vibração proporcionou uma rugosidade Ra de 0,8 μm diretamente na torneagem, eliminando a etapa de polimento. "Reduzimos os prazos de entrega em 25% e melhoramos a qualidade simultaneamente", afirmou Erik Larsen, Gerente de Engenharia. Economia: € 600.000 por ano.
5. Grupo SinoValve, ChinaA SinoValve, fabricante de grandes corpos de válvulas para o setor de petróleo e gás, enfrentava frequentes falhas nos rolamentos do eixo. Após a troca para o torno de alta resistência da Lucubrate, com projeto de rolamento aprimorado, a empresa operou por 18.000 horas sem nenhuma falha. "A confiabilidade é fundamental para nossas operações 24 horas por dia, 7 dias por semana — e a Lucubrate nos atendeu", afirmou Li Wei, gerente da fábrica. Os custos de manutenção caíram US$ 200.000 por ano.
Aplicações e Parcerias
Os tornos CNC de alta resistência da NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. são utilizados em diversas aplicações exigentes:
- Geração de energia:Eixos de turbina, rotores de geradores e componentes hidrelétricos de até 50 toneladas.
- Mineração e Construção:Cones de britagem, revestimentos de moinho e engrenagens grandes.
- Petróleo e gás:Corpos de válvulas, dispositivos de prevenção de erupções e colares de perfuração.
- Marinho:Eixos de hélice, eixos de leme e tambores de guincho.
- Energia Eólica:Eixos principais, caixas de rolamentos e componentes da caixa de engrenagens.
Colaboramos estreitamente com fornecedores de primeira linha e OEMs. Por exemplo, temos uma parceria estratégica com um dos principais fabricantes europeus de caixas de engrenagens, que especifica tornos Lucubrate para suas necessidades de torneamento pesado. Da mesma forma, uma importante empresa americana de serviços petrolíferos qualificou nossas máquinas para usinagem crítica de corpos de válvulas após testes rigorosos. Essas parcerias são construídas sobre um compromisso compartilhado com a precisão e a confiabilidade.
Perguntas frequentes
P1: Qual é a capacidade máxima de peso dos seus tornos CNC de alta resistência?
A: Nossos modelos padrão para serviço pesado suportam peças de até 50 toneladas entre centros, com soluções personalizadas disponíveis para até 80 toneladas. A base e o cabeçote são projetados com um fator de segurança de 2,5 para garantir estabilidade sob cargas extremas.
Q2: Como garantir a estabilidade térmica durante longos ciclos de usinagem?
A: Utilizamos uma combinação de isolamento térmico, resfriamento ativo do cabeçote e compensação em tempo real por meio de sensores de temperatura e algoritmos CNC. Nossos testes mostram que a deriva dimensional se mantém dentro de ±0,03 mm ao longo de um ciclo de 8 horas, mesmo para peças de 40 toneladas.
P3: Os seus tornos podem ser integrados com automação para fabricação sem intervenção humana?
R: Sim, nossos sistemas CNC suportam carga e descarga robotizadas, e oferecemos opções para monitoramento de ferramentas e controle adaptativo. Integramos com sucesso tornos em células automatizadas para a produção contínua de peças de grande porte.
Q4: Que tipo de sistema de gerenciamento de chips vocês fornecem?
A: Oferecemos sistemas de refrigeração de alta pressão (até 100 bar) com bicos programáveis e um transportador de cavacos robusto, capaz de lidar com cavacos longos e emaranhados. O sistema foi projetado para minimizar a intervenção manual e garantir a segurança do operador.
Q5: Como vocês oferecem suporte para manutenção e peças de reposição em nível global?
A: Temos centros de serviço em regiões estratégicas e oferecemos diagnóstico remoto. Peças de reposição estão disponíveis com prazo de entrega de 48 horas para componentes críticos. Também oferecemos treinamento no local e programas de manutenção preventiva.
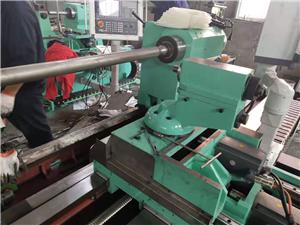
Conclusão e Chamada à Ação
A usinagem CNC de alta precisão não se resume apenas ao tamanho — trata-se de engenharia que aborda os desafios fundamentais de rigidez, estabilidade térmica e controle de cavacos. Os problemas que discutimos são reais e dispendiosos, mas podem ser resolvidos com a tecnologia certa. A NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. comprovou em diversos setores e continentes que seus tornos de alta precisão proporcionam melhorias mensuráveis em produtividade, qualidade e segurança.
Se você está enfrentando desafios com suas operações atuais de torneamento pesado, não se contente com soluções improvisadas. Baixe nosso white paper técnico, "Projeto de Tornos CNC para Peças de 50 Toneladas", que explora em detalhes os princípios de projeto e os testes de validação. Ou melhor ainda, fale diretamente com um de nossos engenheiros de vendas para discutir sua aplicação específica. Visite nosso site para entrar em contato — sua próxima peça de 50 toneladas pode ser aquela que será produzida de forma suave, eficiente e segura.



